


اللحام بالاحتكاك هو طريقة لحام بالضغط تستخدم الحرارة الناتجة عن الاحتكاك المتبادل أثناء الحركة النسبية لأسطح نهاية التلامس الخاصة باللحامات لتحقيق اتصال موثوق للمواد. تتضمن عملية اللحام تطبيق الضغط، مما يؤدي إلى الاحتكاك بين المواد التي يتم لحامها، مما يؤدي إلى ارتفاع درجة الحرارة عند الواجهة والمناطق المجاورة، والوصول في النهاية إلى حالة اللدائن الحرارية. تحت تأثير القوة المزعجة، ينكسر فيلم أكسيد الواجهة، وتخضع المادة للتشوه والتدفق البلاستيكي، وتشكيل المفاصل من خلال انتشار عناصر الواجهة والتفاعلات المعدنية لإعادة البلورة. والأهم من ذلك، أن عملية اللحام هذه لا تتطلب معدن حشو، أو تدفق، أو غاز وقائي، ويمكن إكمال الإجراء بأكمله في بضع ثوانٍ فقط.
يؤدي الاحتكاك النسبي الناتج عن الضغط العالي بين أسطح المكونين الملحومين بسرعات عالية إلى تأثيرين:
- فهو يزيل طبقة الأكسيد أو أي طبقات ملوثة أخرى على سطح المفصل، مما يكشف عن معدن نظيف.
- إنه يولد الحرارة ويشكل بسرعة طبقة لدن بالحرارة على سطح المفصل. تحت عزم الاحتكاك اللاحق والضغط المحوري، يتم بثق هذه الأكاسيد المكسورة وجزء من الطبقة البلاستيكية من سطح المفصل لتكوين وميض، ويشكل المعدن المشوه اللدن المتبقي معدن اللحام. يسمح التقطيع النهائي بتزوير معدن اللحام بشكل أكبر، مما يؤدي إلى وصلة ملحومة ذات نوعية جيدة.
يمكن ملاحظة من عملية اللحام أن وصلة اللحام بالاحتكاك تتشكل أسفل نقطة انصهار المعدن المراد لحامه، لذا فإن اللحام بالاحتكاك هو طريقة لحام بالحالة الصلبة.
يمكن تصنيف اللحام بالاحتكاك إلى أنواع مختلفة بناءً على أوضاع الحركة المميزة للمكونات الملحومة.
- يدور اللحام حول المحور ويمكن تقسيمه إلى لحام احتكاك مباشر ولحام احتكاك بالقصور الذاتي
- لا يتحرك اللحام ويمكن تقسيمه إلى لحام الاحتكاك الشعاعي ولحام الاحتكاك
- ويمكن تقسيم الحركات الأخرى إلى الاحتكاك السطحي، واللحام بالاحتكاك الخطي، واللحام بالاحتكاك المداري
لحام الاحتكاك المباشر
هذا هو نوع شائع من لحام الاحتكاك. أثناء عملية اللحام، يتم تشغيل قطعة العمل بشكل مستمر بواسطة محرك المغزل وتدور بسرعة ثابتة. حتى يتم الوصول إلى وقت الاحتكاك المحدد أو تشوه الاحتكاك، تتوقف قطعة العمل على الفور عن الدوران ويتم قلبها للحام.
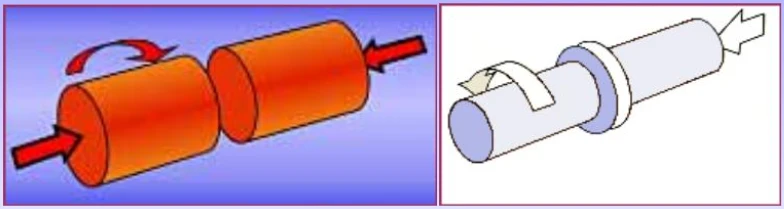
لحام الاحتكاك بالقصور الذاتي
يتم تثبيت الطرف الدوار لقطعة العمل في دولاب الموازنة. في بداية عملية اللحام، يتم أولاً تسريع دولاب الموازنة والنهاية الدوارة لقطعة العمل إلى سرعة معينة، ثم يتم فصل دولاب الموازنة عن المحرك الرئيسي. في الوقت نفسه، يتحرك الطرف المتحرك لقطعة الشغل للأمام، ويبدأ التسخين بالاحتكاك بعد ملامسة قطعة الشغل. أثناء عملية التسخين باللحام الاحتكاكي، يتم كبح دولاب الموازنة بواسطة عزم الاحتكاك، وتقل سرعة دورانها تدريجيًا. عندما تصل سرعة الدوران إلى الصفر، تنتهي عملية اللحام.
اللحام بالاحتكاك الشعاعي
يتم لصق حلقة مشطوفة على الأسطح الطرفية لأنبوبين بحواف متقابلة. في عملية اللحام بالاحتكاك، تخضع الحلقة للدوران، ويتم ممارسة الاحتكاك الشعاعي على طرفي الأنبوب. عند الانتهاء من مرحلة الاحتكاك، يتوقف دوران الحلقة ويتم تطبيق الضغط المزعج.
الاحتكاك يحدث لحام
مبدأ عمل اللحام بالتحريك الاحتكاكي هو كما يلي: يتم تدوير أداة FSW الدوارة ذات شكل معين مصنوعة من مادة صلبة مقاومة لدرجة الحرارة العالية بعمق في الحافة حيث يتم توصيل المادتين المراد لحامهما، ويتم ضبط رأس التحريك و استدارة.يتم توليد كمية كبيرة من حرارة الاحتكاك عند حافة التوصيل للحامتين، مما يؤدي إلى منطقة تليين المعدن والبلاستيك عند الاتصال. يتم تقليب منطقة التليين البلاستيكية هذه وضغطها تحت تأثير رأس التحريك.عندما تدور أداة الدبوس، فإنها تتدفق للخلف على طول اللحام لتشكل تدفقًا معدنيًا بلاستيكيًا ويتم قذفها أثناء عملية التبريد بعد خروج رأس التحريك لتكوين وصلة ملحومة صلبة الطور.
سطح الاحتكاك
سطح الاحتكاك هو طريقة لحام بالحالة الصلبة حيث يتم ترسيب طبقة أو طبقة من المادة على الركيزة باستخدام الحرارة والضغط المتولد من خلال الاحتكاك. تُستخدم هذه العملية لتحسين الخصائص السطحية للمادة أو إنشاء طبقة واقية ذات الخصائص المطلوبة. عادةً، يتضمن ذلك استخدام قضيب أو سلك دوار مستهلك يتلامس مع مادة الركيزة، مما يؤدي إلى توليد حرارة احتكاك كبيرة.
اللحام بالاحتكاك الخطي
تظل إحدى قطعتي الشغل المخصصتين للحام ثابتة، بينما تتحرك الأخرى بشكل متبادل بسرعة محددة، أو تتبادل قطعتي الشغل بالنسبة لبعضهما البعض. من خلال تطبيق الضغط، فإن الاحتكاك عند السطح البيني بين قطعتي العمل يولد الحرارة، وبالتالي يسهل عملية اللحام.
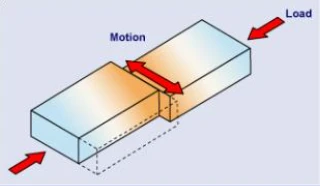
اللحام بالاحتكاك الخطي
تظل إحدى قطعتي الشغل المخصصتين للحام ثابتة، بينما تتحرك الأخرى بشكل متبادل بسرعة محددة، أو تتبادل قطعتي الشغل بالنسبة لبعضهما البعض. من خلال تطبيق الضغط، فإن الاحتكاك عند السطح البيني بين قطعتي العمل يولد الحرارة، وبالتالي يسهل عملية اللحام.
لحام الاحتكاك المداري
اللحام بالاحتكاك المداري هو طريقة لحام تم تطويرها حديثًا، وتستخدم بشكل رئيسي في لحام قطع العمل ذات المقطع العرضي غير الدائري
في اللحام الاحتكاكي بالمدار الخطي، تتبع قطعة العمل مدارًا خطيًا محددًا بسعة وتردد محددين. وهذا يضمن أن تصل سرعة الاهتزاز إلى القيمة اللازمة، مما يسمح لسطح اللحام بالخضوع للاهتزاز والاحتكاك المتكرر والنسبي.
يتحرك كل جسيم من قطعة العمل في لحام الاحتكاك في مدار دائري بالنسبة لسطح اللحام على طول مدار دائري بنصف قطر ثابت وسرعة دوران. بمجرد وصول المفصل إلى درجة حرارة اللحام، تتوقف حركة الاحتكاك لقطعة العمل، وتبدأ عملية اللحام.
باختصار، خلال عملية اللحام بالاحتكاك بأكملها، يخضع السطح المعدني المخصص للحام لتطور التسخين الاحتكاكي من درجات الحرارة المنخفضة إلى درجات الحرارة العالية. إنها تواجه تحولات مستمرة تتضمن تشوه البلاستيك، والحفر الميكانيكي، والالتصاق، والاتصال الجزيئي. وينتج عن ذلك تكوين طبقة تشوه بلاستيكية احتكاكية عالية السرعة، حيث تتركز ظواهر توليد الحرارة والتشوه والانتشار أثناء اللحام بالاحتكاك. في مراحل التوقف وعملية اللحام المزعج، يتم سحق وطرد الطبقة المشوهة الموجودة على سطح الاحتكاك والمعدن الموجود في المنطقة ذات درجة الحرارة المرتفعة. يخضع معدن اللحام بعد ذلك للتزوير، مما يؤدي إلى إنشاء وصلة ملحومة عالية الجودة.
خصائص عملية اللحام بالاحتكاك
- وقت بناء اللحام القصير وكفاءة الإنتاج العالية
- تشوه اللحام الناتج عن الدورة الحرارية للحام صغير، ودقة أبعاد ما بعد اللحام عالية، وليست هناك حاجة لتصحيح تشوه ما بعد اللحام وتخفيف الضغط.
- درجة عالية من الميكنة والأتمتة، وجودة اللحام مستقرة. عند توفر شروط اللحام تكون العملية بسيطة ولا تحتاج إلى فنيين لحام خاصين.
- مناسبة لحام مواد مختلفة مختلفة. يمكنها لحام الألومنيوم والصلب والألمنيوم والنحاس والتيتانيوم والنحاس والفولاذ المركب بين المعادن وما إلى ذلك التي لا يمكن لحامها تحت الصهر التقليدي.
- يمكن تحقيق لحام القضبان والأنابيب من نفس القطر أو بأقطار مختلفة
- لا يتم إنتاج أي دخان أو ضوء قوسي أو غازات ضارة وما إلى ذلك أثناء اللحام، ولا تلوث البيئة. وفي الوقت نفسه، بالمقارنة مع اللحام بالفلاش، يتم توفير الطاقة الكهربائية 5-10 مرة.
ومع ذلك، فإن اللحام بالاحتكاك له أيضًا العيوب والقيود التالية:
- من الصعب لحام المقاطع العرضية غير الدائرية ويتطلب معدات معقدة؛ ومن الصعب أيضًا لحام الأجزاء الرقيقة على شكل قرص وتركيبات الأنابيب ذات الجدران الرقيقة نظرًا لصعوبة تثبيتها.
- من الصعب تحقيق لحام الاحتكاك للمكونات التي تم تحديد شكلها وموقع تجميعها.
- تكون الوصلات عرضة للوميض ويجب تشكيلها بعد اللحام.
- يكون جزء التثبيت عرضة للخدوش أو علامات التثبيت
اللحام الاحتكاكي، الذي يتميز بالجودة العالية، والكفاءة، والحفاظ على الطاقة، والصداقة للبيئة، يكتسب تدريجياً اعتماداً واسع النطاق في كل من القطاعات الصناعية الجديدة والتقليدية. وتشمل هذه الطيران والفضاء والطاقة النووية والأسلحة والسيارات وتوليد الطاقة وتطوير المحيطات وتصنيع الآلات.
الفضاء الجوي: محركات الطائرات، أجزاء العمود المرفقي لمحرك الاحتراق الداخلي
صناعة السيارات: العجلات، قضبان الربط، صمامات العادم، الدوارات


